直柄麻花钻与麻花钻 从基础结构到应用选择的全面解析
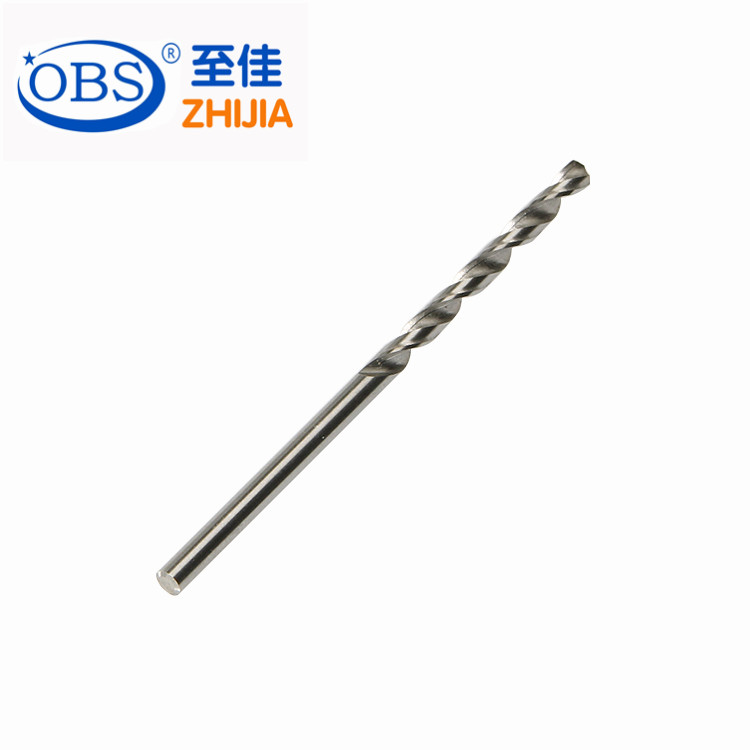
在机械加工领域,钻孔是最常见的工序之一,而麻花钻则是完成这一工序的核心工具。其中,直柄麻花钻因结构简单、使用便捷,成为手工电钻和小型台钻的常用选择。本文将从麻花钻的基本概念出发,重点解析直柄麻花钻的特点、分类与应用场景,帮助读者全面理解这一工具家族。
一、麻花钻:钻孔工具的基础形态
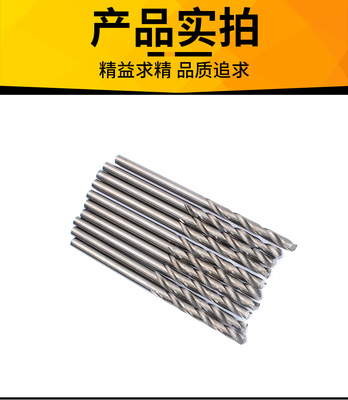
麻花钻是一种带螺旋槽的钻头,因容屑槽呈螺旋状(类似麻花)而得名。它通常由工作部分和柄部组成,工作部分包括钻尖、切削刃和螺旋槽;柄部用于夹持和传递扭矩。麻花钻的材料多为高速钢(HSS),也有含钴高速钢和硬质合金涂层等升级版本,以适应不同材料的加工需求。
麻花钻的核心参数包括直径、钻心厚度、螺旋角、锋角等。标准麻花钻锋角多为118°,适合一般钢材;135°锋角则更多用于不锈钢等难加工材料。螺旋角影响排屑和切削力,常见为25°-30°。这些设计使得麻花钻能够高效地在金属、塑料、木材等材料上钻孔。
二、直柄麻花钻:定义与结构特点
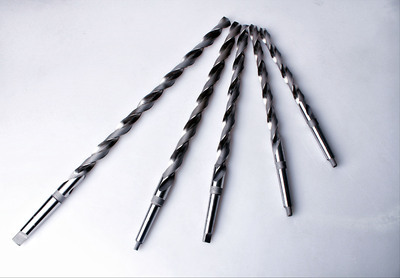
直柄麻花钻是麻花钻的一种,其柄部为圆柱形直柄,而非锥柄(莫氏锥柄)。直柄结构简单,依靠钻夹头夹持,适用于小直径钻头(通常不超过13mm)。与锥柄麻花钻相比,直柄麻花钻的传递扭矩较小,但更换方便,广泛应用于手电钻、钻床和加工中心(通过刀柄夹持)。
直柄麻花钻的柄部通常与工作部分一体成形,材料相同。为了提高夹持稳定性,直柄的直径精度和表面粗糙度要求较高。部分直柄麻花钻在柄部设有扁尾或作削平处理,以防止在钻夹头中打滑。对于直径小于3mm的微型钻头,多采用加粗柄部或定柄设计,以增强刚性。
三、直柄麻花钻的分类与标准
根据国家标准(如GB/T 6135),直柄麻花钻可分为粗直柄、细直柄和锥柄麻花钻等系列。常见分类方式包括:
- 按材料分类:高速钢直柄麻花钻、含钴高速钢直柄麻花钻、硬质合金直柄麻花钻(整体或焊接)。
- 按用途分类:标准直柄麻花钻、涂层直柄麻花钻(如TiN涂层,提高耐磨性)、不锈钢专用直柄麻花钻、铝用直柄麻花钻等。
- 按柄部特征分类:普通直柄、带扁尾直柄、定柄(如DIN 1897)等。
- 按直径范围分类:微型直柄麻花钻(<1mm)、常规直柄麻花钻(1-13mm)、大直径直柄麻花钻(特殊设计)。
选购时需关注钻头的直径公差、材料牌号、涂层类型和适用的被加工材料。例如,加工不锈钢时应选用含钴高速钢或表面涂层钻头,并适当降低转速;加工铝合金则宜选用大螺旋角、抛光槽的直柄麻花钻。
四、直柄麻花钻的应用与选择建议
直柄麻花钻广泛应用于机械维修、建筑装修、汽车制造、电子装配等领域。在手工电钻上,直柄麻花钻是最常见的钻头类型;在小台钻或钻铣床上,通过钻夹头夹持直柄钻头,可实现小孔的精加工。
选择直柄麻花钻时,应考虑以下因素:
- 被加工材料:钢材、不锈钢、铸铁、有色金属、塑料等对应不同钻头材质和几何参数。
- 钻孔直径与深度:直径越大,所需夹持力越大,柄部设计要求越高。深孔加工时可选用加长直柄麻花钻。
- 机床类型:手电钻宜选用带定位尖或六角柄的直柄麻花钻(部分直柄设计为六角柄以适配冲击起子);固定式机床可使用标准直柄。
- 精度要求:高精度孔加工可选用定柄直柄麻花钻,配合高精度钻夹头。
使用中需注意冷却润滑,避免钻头过热退火;及时排屑,防止螺旋槽堵塞导致钻头折断。对于直径较小的直柄麻花钻,进给量应适当减小,转速适当提高。
五、直柄麻花钻的维护与重磨
直柄麻花钻可多次重磨使用,但重磨后直径会略有减小。重磨时需保证两个切削刃对称,锋角准确,后角合理。对于涂层钻头,重磨后涂层失效,可按需重新涂层或用于要求不高的场合。磨损严重的钻头应及时更换,以免影响孔的质量和加工效率。
##
直柄麻花钻是麻花钻家族中最常用、最通用的一类。它以简单的圆柱直柄、便捷的夹持方式,满足了中小直径钻孔的绝大多数需求。从理解麻花钻的共同特征出发,掌握直柄麻花钻的结构、分类和选择要点,能够帮助加工者在实际工作中更高效地选用和维护钻头,提升钻孔质量与效率。无论是家庭维修还是工业生产,小小的直柄麻花钻都扮演着不可或缺的角色。
如若转载,请注明出处:http://www.pthphkj.com/product/63.html
更新时间:2026-11-21 15:43:09